

Gérer la production et le stock dans un seul système signifie que chaque événement d’atelier modifie immédiatement les quantités en stock : la matière est réservée au lancement de l’ordre de fabrication, sortie à l’avancement, et le produit fini entre en stock dès qu’il est déclaré. C’est ce que permet un ERP industriel à GPAO intégrée, comme Open-Prod, où le magasin, l’atelier, les achats et le commerce travaillent sur la même base : le calcul des besoins et les promesses de délai reposent alors sur les mêmes chiffres que ceux de l’atelier. Cet article détaille ces mécanismes un par un, ainsi que les conditions à réunir pour qu’ils restent fiables.
Deux outils séparés, deux vérités différentes
Dans beaucoup d’ateliers, le stock est suivi dans un outil et la production dans un autre, voire sur des dossiers papier ou des fichiers partagés. Chaque mouvement doit alors être ressaisi : le magasinier enregistre la sortie de matière, le chef d’atelier note les quantités produites, puis quelqu’un reporte le tout dans le logiciel de stock, souvent en fin de journée ou de semaine.
Entre-temps, les chiffres divergent. Un ordre de fabrication lancé le matin a déjà consommé des barres d’acier que le stock affiche toujours, et le service commercial peut les promettre à une autre commande. À l’inverse, des pièces terminées mais non déclarées semblent manquer, ce qui déclenche parfois un lancement inutile.
Le problème ne tient pas à la rigueur des équipes, mais à l’architecture : deux bases de données ne restent synchrones que si quelqu’un les synchronise. C’est précisément ce que supprime un ERP qui gère la production et le stock dans une base unique : chaque mouvement n’est saisi qu’une fois, là où il se produit. Pour savoir si votre outil actuel relève de ce cas, la grille de décision de l’article ERP généraliste ou ERP spécialisé industrie place le lien entre production et stock parmi les sept critères à noter.
Les mécanismes d’un flux unifié, de la réservation à l’entrée en stock
Quand l’atelier et le magasin partagent la même base, un ordre de fabrication (OF) devient un objet qui agit sur le stock à chaque étape de sa vie. Quatre mouvements structurent ce flux.
Réserver la matière au lancement de l’ordre
À la création ou au lancement de l’OF, le système éclate la nomenclature du produit et calcule les quantités de composants nécessaires. Ces quantités sont réservées (on parle aussi d’allocation) : elles restent physiquement en magasin mais ne sont plus disponibles pour un autre ordre ou pour une vente.
La distinction entre stock physique et stock disponible devient alors centrale. Un article peut afficher une quantité physique confortable et un disponible nul, parce que tout est déjà affecté aux OF en cours. Cette information évite les doubles affectations et signale très tôt un manque de composant, avant que l’opérateur ne se retrouve devant un emplacement vide.
Sortir la matière à l’avancement
La consommation de matière peut être enregistrée de deux façons. Dans la sortie déclarée, le magasinier ou l’opérateur saisit la quantité réellement prélevée, avec son numéro de lot si l’article est suivi. Dans la consommation automatique, le système déduit la matière au moment où l’opération ou l’OF est déclaré, sur la base des quantités théoriques de la nomenclature.
Le choix se fait article par article. La consommation automatique convient aux composants peu coûteux et stables, comme la visserie ou les emballages. La sortie déclarée s’impose pour les matières chères, les articles suivis par lot ou ceux dont la consommation réelle s’écarte souvent du théorique, comme une tôle découpée avec des chutes variables.
Entrer le produit fini et le valoriser
Lorsque l’opérateur déclare les quantités bonnes en fin d’opération ou d’ordre, le produit fini entre en stock avec son numéro de lot ou de série. Les quantités rebutées sont déclarées à part, ce qui permet de suivre les rebuts par article et par poste de charge sans calcul manuel.
Le même événement alimente la valorisation : l’entrée est valorisée à partir des consommations réelles de matière et des temps déclarés sur les postes de charge. L’écart entre coût standard et coût réel devient visible OF par OF, ce qui était difficile à obtenir quand les données de stock et de production vivaient dans des outils distincts.
Clôturer l’ordre et solder les écarts
À la clôture de l’OF, le système compare les quantités réservées, consommées et produites. Les reliquats de réservation sont libérés, les surconsommations sont identifiées et l’ordre est soldé. Cette étape, souvent négligée, conditionne la justesse du stock disponible : un OF terminé mais jamais clôturé continue de bloquer de la matière.

Le calcul des besoins s’appuie directement sur le stock réel
Le calcul des besoins nets (CBN, ou MRP) est l’endroit où l’unification produit le plus d’effet. Il part des besoins bruts, c’est-à-dire des commandes clients et des prévisions, puis descend la nomenclature niveau par niveau en tenant compte de ce qui existe déjà ou de ce qui est attendu.
- Recenser les besoins bruts en produits finis : commandes fermes, prévisions, stock de sécurité à reconstituer.
- Calculer le disponible prévisionnel : stock physique, moins les réservations, plus les entrées attendues (OF en cours et commandes fournisseurs non soldées). Le besoin net est la part des besoins bruts que ce disponible ne couvre pas.
- Éclater la nomenclature des besoins nets restants pour obtenir les besoins en sous-ensembles et en composants, en tenant compte des délais d’obtention.
- Proposer les ordres : des OF pour les articles fabriqués, des demandes d’achat pour les articles achetés, niveau après niveau.
Chaque étape dépend des mouvements décrits plus haut. Si les réservations ne sont pas tenues à jour, le CBN considère comme disponible une matière déjà promise. Si les entrées de produits finis sont saisies avec retard, il propose de relancer des pièces qui attendent déjà sur le quai. Avec une base unique, le calcul travaille sur les dernières déclarations de l’atelier, et les propositions d’achat ou de fabrication deviennent crédibles pour ceux qui doivent les valider.
Cette cohérence suppose un lien étroit entre la planification et l’exécution en atelier. Ce que ce lien change au calcul des coûts est détaillé dans notre article sur le coût de revient d’une pièce fabriquée.
Inventaire et qualité des données : ce qui rend le flux fiable
Un flux unifié ne corrige pas des données fausses : il les propage plus vite. Quelques règles de paramétrage et d’organisation font la différence entre un stock auquel l’atelier se fie et un stock que personne ne consulte.
- Des unités cohérentes. Une matière achetée en barres de 6 mètres et consommée en millimètres exige un coefficient de conversion juste, sinon chaque sortie fausse le stock.
- Des emplacements identifiés. Au-delà de la quantité, l’opérateur doit savoir où la trouver, en particulier pour les articles stockés en bord de ligne.
- Des déclarations au plus près du poste. Plus la saisie est proche de l’événement (terminal d’atelier, lecture de code-barres), moins les écarts s’accumulent.
- Un inventaire tournant. Compter régulièrement une partie des références, en priorité celles qui tournent vite ou qui ont une forte valeur, permet de corriger les écarts sans arrêter l’usine.
Les écarts d’inventaire deviennent aussi un indicateur. Une référence régulièrement en écart signale une nomenclature erronée, une consommation non déclarée ou une unité mal paramétrée. La correction se fait alors à la source, dans les données techniques, plutôt que par des ajustements répétés.
| Mouvement | Déclencheur dans l’atelier | Effet sur le stock | Point de vigilance |
|---|---|---|---|
| Réservation | Lancement de l’OF | Baisse du disponible, stock physique inchangé | Libérer les reliquats à la clôture |
| Sortie de matière | Prélèvement ou déclaration d’opération | Baisse du stock physique, lot consommé enregistré | Choisir sortie déclarée ou automatique selon l’article |
| Entrée de produit fini | Déclaration des quantités bonnes | Hausse du stock, lot ou série créé | Déclarer les rebuts séparément |
| Ajustement d’inventaire | Comptage | Correction du stock physique | Rechercher la cause de l’écart |
La traçabilité, conséquence naturelle d’une base unique
Lorsque la sortie de matière se fait sur un OF avec son numéro de lot, et que l’entrée du produit fini crée à son tour un lot, le système construit une généalogie sans saisie supplémentaire. On peut alors remonter d’un produit livré vers les lots de matière et les OF qui l’ont produit (traçabilité ascendante), ou partir d’un lot de matière suspect pour retrouver tous les produits et clients concernés (traçabilité descendante).
Avec des outils séparés, cette reconstitution exige de croiser des fichiers, ce qui prend du temps au moment où il en manque le plus : lors d’une réclamation ou d’un rappel. Certains secteurs en font une condition de référencement, comme le montrent les exigences de traçabilité et de conformité d’un sous-traitant automobile.
Production et stock dans Open-Prod
Dans Open-Prod, la gestion de production et la gestion des stocks et de la traçabilité font partie du même ERP, aux côtés de la gestion des achats et approvisionnements. Les pages gestion de production et gestion des stocks et traçabilité détaillent ces fonctions. Si une partie de vos flux vit encore dans des fichiers, l’article remplacer les tableurs en production décrit une démarche de migration progressive.
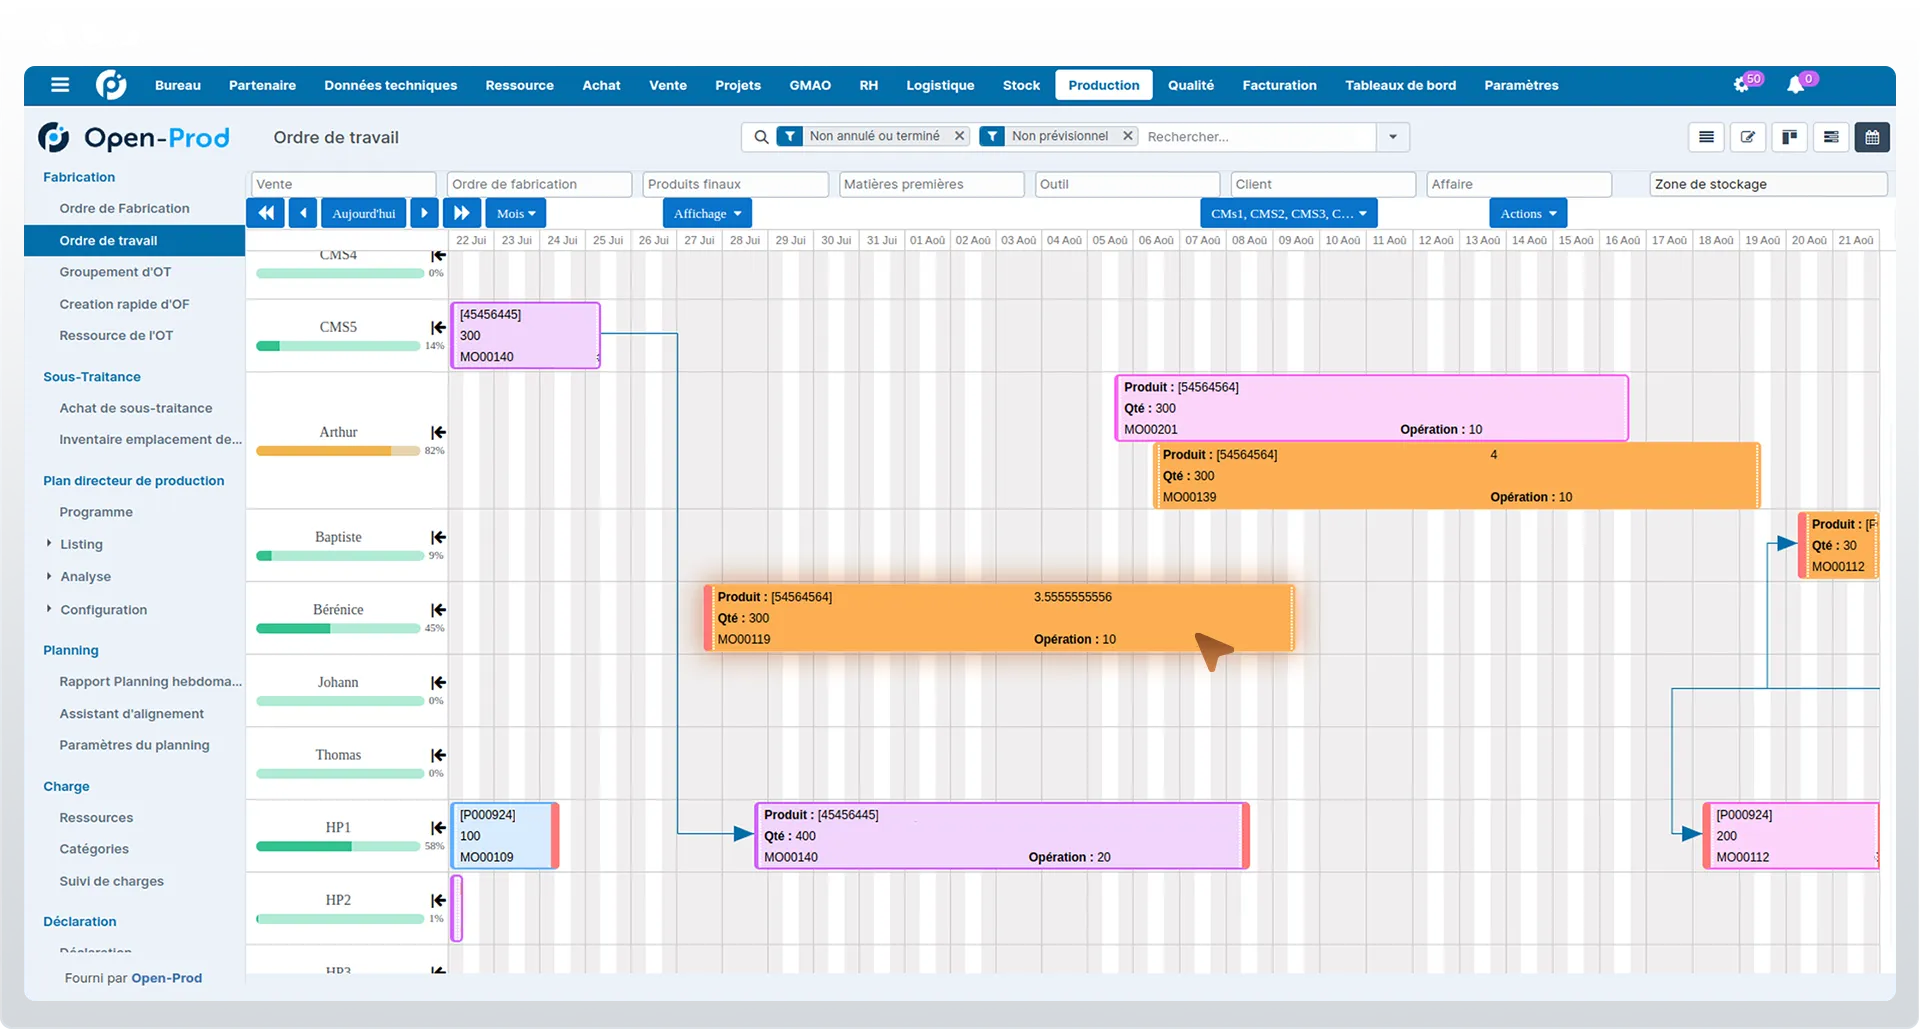
Pour voir ce flux unifié dans un atelier réel, lisez comment EFI Concept a transformé sa gestion de production pour soutenir sa croissance industrielle, et retrouvez d’autres retours d’industriels parmi les cas clients Open-Prod.
Questions fréquentes
Faut-il déclarer chaque sortie de matière à la main ?
Non. La consommation peut être automatique, calculée à partir de la nomenclature lors de la déclaration de l’opération ou de l’ordre. La sortie déclarée reste préférable pour les matières coûteuses, suivies par lot ou dont la consommation réelle varie.
Quelle différence entre stock physique et stock disponible ?
Le stock physique correspond aux quantités présentes en magasin. Le stock disponible en retire les quantités déjà réservées pour des ordres de fabrication ou des commandes clients : c’est lui qui doit servir aux promesses de délai et au calcul des besoins.
Un flux unifié rend-il l’inventaire inutile ?
Non, mais il change son rôle. Le comptage vérifie que les mouvements déclarés correspondent à la réalité, et l’inventaire tournant, mené en continu sur une partie des références, aide à corriger les écarts à leur source.
Le calcul des besoins fonctionne-t-il si les déclarations d’atelier arrivent en retard ?
Il fonctionne, mais sur des données décalées : il peut proposer de relancer des pièces déjà produites ou compter comme disponible une matière déjà consommée. La qualité de ses propositions dépend directement de la rapidité des déclarations.


